
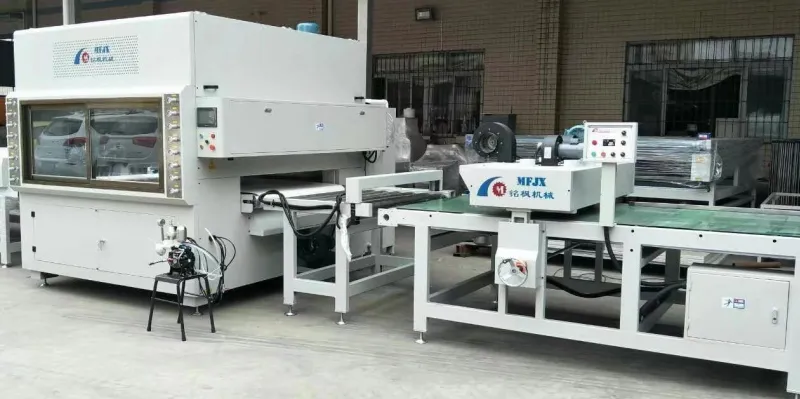
في صناعة الأثاث، تُعدّ عملية الطلاء بالرش عاملاً حاسماً في تحديد جودة مظهر المنتج، وقدرته التنافسية في السوق، ورضا العملاء. ومع التطور المستمر للأتمتة الصناعية، يتزايد اعتماد الشركات على خطوط إنتاج طلاء الأثاث بالرش وآلات الطلاء الأوتوماتيكية لإنجاز عمليات الطلاء على نطاق واسع. وبالمقارنة مع الرش اليدوي التقليدي، لا تُحسّن آلات الطلاء الأوتوماتيكية كفاءة الإنتاج بشكل ملحوظ فحسب، بل تضمن أيضاً، إلى حد ما، سماكة طبقة طلاء موحدة، وتقلل من هدر الطلاء، وتخفض تكاليف العمالة.
مع ذلك، حتى مع تزايد الأتمتة، لا تزال تظهر مشكلات عديدة في عمليات خطوط إنتاج طلاء الأثاث بالرش. ومن بينها، يُعد تسرب الطلاء أحد أكثر عيوب الجودة شيوعًا وتأثيرًا على معدلات قبول المنتج.
يشير تسرب الطلاء إلى الحالات التي لا يُغطى فيها سطح الأثاث بالكامل بالطلاء بعد الرش، أو يكون سمك طبقة الطلاء غير كافٍ بشكل ملحوظ، أو توجد مناطق ذات لون غير متجانس. ورغم أن تسرب الطلاء قد يبدو عيبًا سطحيًا، إلا أنه في الواقع قد يؤثر بشكل كبير على جودة الأثاث. فمن جهة، يُقلل بشكل مباشر من المظهر الجمالي للأثاث، مما قد يؤدي إلى اعتباره دون المستوى المطلوب خلال فحص الجودة في المصنع. ومن جهة أخرى، فإن المناطق التي يكون فيها الطلاء مكشوفًا، وتفتقر إلى طبقة حماية كاملة، تكون أكثر عرضة للعوامل الخارجية مثل الرطوبة والأكسدة والتآكل، مما يؤدي إلى انخفاض متانة الأثاث.
بحسب تقارير إدارة الجودة الصادرة عن بعض مصانع الأثاث، يُمثل تسرب الطلاء ما بين 18% و30% من مشاكل جودة الطلاء بالرش، وترتفع هذه النسبة في إنتاج الأثاث ذي الأشكال غير المنتظمة، والأثاث المنحوت، والألواح شديدة اللمعان. لذا، عند حدوث تسرب للطلاء في خط إنتاج طلاء الأثاث بالرش، يجب على الشركات تحديد السبب بسرعة واتخاذ إجراءات فعّالة لتجنب عمليات إعادة العمل واسعة النطاق والخسائر الاقتصادية.
ما هي المظاهر النموذجية لتسرب الطلاء في خط إنتاج طلاء الأثاث بالرش؟
في الإنتاج الفعلي، لا يظهر تسرب الطلاء دائمًا على شكل مساحة كبيرة ظاهرة للعيان. في كثير من الحالات، يكون تسرب الطلاء عيبًا طفيفًا ولكنه خفي، ويتطلب مزيجًا من الفحص الضوئي، واختبار سُمك طبقة الطلاء، وحتى اللمس اليدوي لاكتشافه. لذلك، تحتاج الشركات أولًا إلى تحديد مظاهر تسرب الطلاء بدقة لتسهيل تشخيص المشكلة وحلها بكفاءة أكبر.
أكثر أنواع تسرب الطلاء شيوعًا هو ظهور بقع موضعية في مناطق مكشوفة، وعادةً ما يسهل تحديدها. فبعد طلاء الأثاث، يبقى لون الطلاء الأساسي أو البرايمر ظاهرًا في بعض المناطق، خاصةً حول الزوايا والثقوب والشقوق والأسطح الانتقالية والمناطق ذات النقوش العميقة. ولأن هذه المناطق تُعدّ بطبيعتها نقاطًا يصعب الوصول إليها بالطلاء، فإن ضبط زاوية مسدس الرش بشكل غير صحيح في آلات الطلاء الأوتوماتيكية قد يؤدي إلى تغطية غير كافية.
من المشاكل الشائعة الأخرى عدم كفاية طبقة الطلاء. يصعب اكتشاف هذه المشكلة أكثر من المناطق المكشوفة الموضعية، لأنه من مسافة بعيدة، قد يبدو سطح الأثاث مطليًا، لكن سمك طبقة الطلاء في بعض المناطق أقل بكثير من المستوى القياسي. عادةً ما يُضبط سمك الطبقة النهائية للأثاث بين 80 و150 ميكرومترًا. إذا كان السمك في منطقة معينة أقل من القيمة القياسية بأكثر من 20%، فعلى الرغم من أن لون السطح قد لا يبدو غير طبيعي بشكل واضح، إلا أن مقاومة التآكل والخدوش ستنخفض بشكل ملحوظ لاحقًا.
بالإضافة إلى ذلك، توجد أيضًا مناطق مظللة وتسرب متقطع للطلاء. غالبًا ما تظهر المناطق المظللة في الأثاث ذي التصاميم المعقدة، مثل ظهور الكراسي المنحنية، وألواح الأبواب المنحوتة، وهياكل الأثاث ذات الطراز الأوروبي. يُعدّ التعامل مع تسرب الطلاء المتقطع أكثر صعوبة لأنه غالبًا ما يحدث بشكل عشوائي أثناء الإنتاج، وليس بشكل مستمر، وعادةً ما يرتبط بعدم استقرار إمدادات الطلاء منآلة رش الطلاء الأوتوماتيكيةانسداد مسدس الرش، أو خلل في البرنامج.
لماذا يحدث تسرب الطلاء في خط إنتاج طلاء الأثاث بالرش؟
نادراً ما يكون تسرب الطلاء ناتجاً عن عامل واحد. في معظم الحالات، يكون تسرب الطلاء في خطوط إنتاج طلاء الأثاث بالرش نتيجةً لتضافر عوامل متعلقة بالمعدات والعمليات والمواد والبيئة. إذا اقتصرت الشركة على فحص جانب واحد فقط، فمن غير المرجح أن تحل المشكلة تماماً.
1. إعدادات غير مناسبة لمعلمات آلة رش الطلاء الأوتوماتيكية
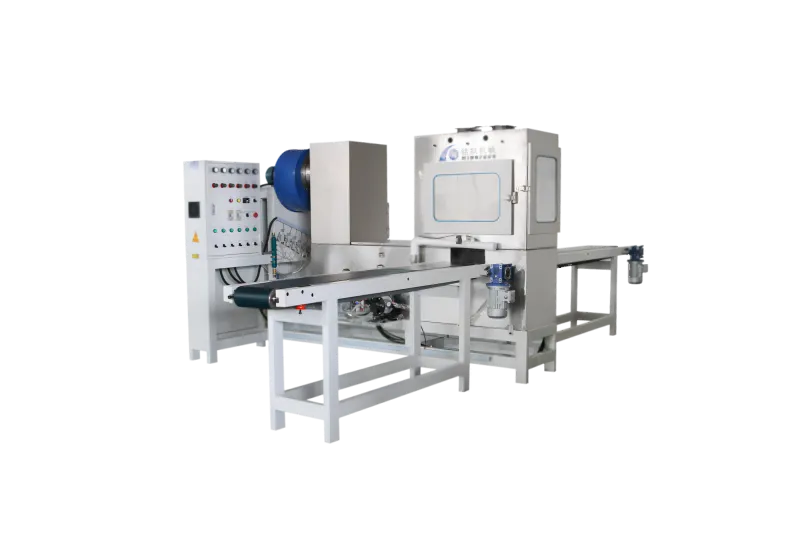
تُعدّ آلة رش الطلاء الأوتوماتيكية المعدات الأساسية في خط إنتاج طلاء الأثاث بالرش، وتؤثر دقة معايير الرش فيها بشكل مباشر على جودة الطلاء. وتنشأ العديد من مشاكل تسرب الطلاء من إعدادات غير مناسبة لمسدس الرش.
أولًا، هناك مسألة مسافة مسدس الرش. عند تشغيل آلة رش الطلاء الأوتوماتيكية، يجب ضبط المسافة بين مسدس الرش وسطح قطعة العمل عادةً بين 180 و300 ملم. إذا كان مسدس الرش بعيدًا جدًا، سيتسارع انتشار الطلاء في الهواء، وسيُفقد جزء كبير من رذاذ الطلاء قبل وصوله إلى سطح قطعة العمل، مما يؤدي إلى انخفاض معدل الالتصاق. تُظهر بيانات الاختبارات الصناعية أنه عند زيادة مسافة مسدس الرش من 250 إلى 400 ملم، قد ينخفض استهلاك الطلاء بنسبة تتراوح بين 15% و20%، ويزداد خطر تسرب الطلاء بشكل ملحوظ.
ثانيًا، تُعد زاوية مسدس الرش بالغة الأهمية. من الأفضل أن يكون مسدس الرش عموديًا قدر الإمكان على سطح قطعة العمل. إذا كان انحراف الزاوية كبيرًا جدًا، وخاصةً إذا تجاوز 15 درجة، فسوف يتغير نطاق تغطية الرش، وتكون الحواف أكثر عرضة لعدم تغطية المناطق المطلوبة.
علاوة على ذلك، يُعدّ ضغط التذرية عاملاً بالغ الأهمية. فالضغط الزائد يُنتج رذاذ طلاء ناعماً جداً وارتداداً شديداً، بينما الضغط غير الكافي يُسبب تذرية غير كافية، مما ينتج عنه جزيئات رش خشنة وتغطية غير متساوية. وكلا الحالتين قد تؤديان إلى تسرب الطلاء في خطوط إنتاج طلاء الأثاث.
2. انسداد مسدس الرش أو عطل في نظام تزويد الطلاء
بعد التشغيل لفترات طويلة، تتراكم بقايا الطلاء وجزيئات الصبغة والرواسب المتصلبة بسهولة داخل مسدس الرش في آلة رش الطلاء الأوتوماتيكية. وإذا أهملت الشركة الصيانة الدورية، فإن هذه الشوائب ستسد الفوهات تدريجياً، مما يؤدي إلى تشوه نمط الرش.
في الظروف العادية، ينبغي أن يكون نمط الرش توزيعًا منتظمًا على شكل مروحة، مع تغطية طلاء ثابتة في المنطقة المركزية وانتقال طبيعي على كلا الجانبين. إذا كانت الفوهة مسدودة جزئيًا، فقد يصبح نمط الرش غير منتظم أو متقطعًا أو غير كافٍ في بعض المناطق، مما يؤدي إلى عدم تغطية بعض أجزاء سطح الأثاث بشكل كافٍ.
إلى جانب مسدس الرش نفسه، تُعدّ مشاكل نظام تزويد الطلاء شائعة جدًا. فعلى سبيل المثال، قد يتسبب عدم استقرار ضغط مضخة الحجاب الحاجز، وانسداد أنابيب تزويد الطلاء، واتساخ المرشحات بشدة، في تقلبات في إنتاجية الطلاء في آلات الرش الأوتوماتيكية. وقد أظهرت إحصائيات بعض الشركات أن أكثر من 30% من حالات خلل الرش مرتبطة بعدم كفاية صيانة نظام تزويد الطلاء، وهي نسبة أعلى بكثير مما يتوقعه العديد من المديرين.
3. يؤدي وضع قطعة العمل بشكل غير صحيح إلى مناطق ميتة في عملية الرش
عند معالجة تسربات الطلاء، تركز العديد من الشركات بشكل كامل على آلة رش الطلاء الأوتوماتيكية، متجاهلةً عملية تحميل قطع العمل. في الواقع، تؤثر طريقة وضع قطع العمل بشكل مباشر على تغطية الطلاء.
على سبيل المثال، في خط إنتاج طلاء الأثاث، إذا كانت المسافة بين أبواب الخزائن المتعددة صغيرة جدًا، فإن فوهات الرش ستحجب بعضها البعض، مما يؤدي إلى تغطية غير كافية للمناطق الداخلية. أما بالنسبة للأثاث ذي الأشكال غير المنتظمة، فإن زوايا الوضع غير المناسبة قد تخلق مناطق يصعب طلاؤها، مثل التجاويف والزوايا والمناطق السفلية.
على سبيل المثال، عند استخدام ماكينة رش الطلاء الأوتوماتيكية الترددية، عندما تقل المسافة بين قطع العمل عن 80 مم، يتحسن تأثير التغطية بشكل ملحوظ، مما يزيد من احتمالية تسرب الطلاء. لذلك، يجب على الشركات تصميم تجهيزات التثبيت والمسافة بين السيور الناقلة بشكل مدروس بناءً على حجم قطعة العمل وشكلها ومسار الرش.
هل يمكن أن تتسبب مشاكل الطلاء في تسرب الطلاء في خط إنتاج الطلاء بالرش؟
نعم، والإجابة هي نعم، وغالباً ما يتم التقليل من شأن التأثير الفعلي. كثيرونخطوط إنتاج طلاء الأثاث بالرشعلى الرغم من التشغيل العادي للمعدات، إلا أنها لا تزال تعاني من تسرب الطلاء، وغالبًا ما تكمن المشكلة في النهاية في الطلاء نفسه.
تُعدّ لزوجة الطلاء أحد المؤشرات الرئيسية. فعندما تكون اللزوجة عالية جدًا، تقلّ انسيابية الطلاء، ويصعب رشه، ويضيق نطاق الرش، وتضعف التغطية. أما عندما تكون اللزوجة منخفضة جدًا، فينتشر الطلاء بسهولة، وتقلّ كفاءة الالتصاق، وتكون الزوايا عرضةً بشكل خاص لعدم تغطية المناطق المطلوبة. عمومًا، تُضبط لزوجة رش طلاء البولي يوريثان بين 18 و25 ثانية (كوب الطلاء رقم 4). وإذا انحرفت عن النطاق القياسي بأكثر من 5 ثوانٍ، فقد يؤثر ذلك بشكل كبير على جودة الرش.
بالإضافة إلى ذلك، قد يتسبب عدم كفاية ترشيح الطلاء في مشاكل أخرى. فإذا كانت جزيئات الصبغة كبيرة أو تحتوي على شوائب، فإن فوهات آلات رش الطلاء الأوتوماتيكية تكون أكثر عرضة للانسداد. لذلك، عادةً ما تُجهز خطوط إنتاج رش طلاء الأثاث المتطورة بأنظمة ترشيح ذات فتحات 100 ميكرومتر أو أعلى، بل إن عمليات الرش عالية الدقة تستخدم أنظمة ترشيح ذات فتحات 150 ميكرومتر أو أعلى.
ماذا يجب فعله في حالة حدوث تسرب للطلاء في خط إنتاج طلاء الأثاث بالرش؟
غالباً ما يكون رد فعل الشركات الأول عند اكتشاف تسرب الطلاء هو إعادة الطلاء فوراً، لكن هذا النهج ليس صحيحاً دائماً. يجب أن تبدأ عملية المعالجة العلمية بتحليل المشكلة ثم اتخاذ الإجراءات التصحيحية؛ وإلا فقد يكون الحل مؤقتاً فقط.
الخطوة الأولى: تحديد نوع ونطاق تسرب الطلاء
أولاً، من الضروري تحديد ما إذا كان تسرب الطلاء مشكلة واسعة الانتشار أم موضعية. إذا كان التسرب يشمل كامل دفعة المنتجات، فمن المرجح أن يكون السبب خللاً في معايير آلة رش الطلاء الأوتوماتيكية أو نظام تزويد الطلاء. أما إذا كانت المشكلة تقتصر على قطع عمل فردية، فمن المرجح أن يكون السبب مرتبطاً بطريقة وضعها أو مسارها أو هيكلها. وفي حال حدوث تسرب عشوائي للطلاء، يجب فحص استقرار نظام تزويد الطلاء وحالة مسدسات الرش.
تُعد هذه الخطوة مهمة للغاية لأنها تحدد اتجاه عملية استكشاف الأخطاء وإصلاحها اللاحقة.
الخطوة الثانية: فحص حالة مسدس الرش في آلة طلاء الرش الأوتوماتيكية
يُعد مسدس الرش أول عنصر يجب فحصه. ينبغي على الفنيين التركيز على مراقبة ما إذا كانت الفوهات مسدودة، وما إذا كان نمط الرش كاملاً، وما إذا كان تدفق الطلاء مستمراً، وما إذا كانت موانع التسرب متآكلة.
أسهل طريقة هي استخدام ورقة اختبار للرش التجريبي. يجب أن يكون نمط الرش الطبيعي متساوياً ومتصلاً، بحواف ناعمة، ودون فراغات أو انقطاعات واضحة. إذا كان نمط الرش غير طبيعي، فيجب تنظيف مسدس الرش أو استبدال الفوهة فوراً.
في خطوط إنتاج طلاء الأثاث ذات الأحمال العالية، تعتبر الفوهات مكونات عالية التآكل؛ وغالبًا ما يكون الاستبدال المنتظم أكثر فعالية من الإصلاحات المتكررة.
الخطوة 3: فحص نظام إمداد الطلاء
يشمل فحص نظام إمداد الطلاء بشكل أساسي خزان الضغط، ومضخة الحجاب الحاجز، والفلتر، وحالة توصيلات الأنابيب. انتبه جيدًا إلى استقرار ضغط الإمداد، وما إذا كان هناك أي تقلبات في الضغط أو انقطاع في إمداد الطلاء.
عادةً، يُحافظ على ضغط إمداد آلة رش الطلاء الأوتوماتيكية بين 0.25 و0.35 ميجا باسكال. وإذا تذبذب الضغط بشكل ملحوظ، فقد يتسبب ذلك بسهولة في انقطاع عملية الرش. كما يُعد انسداد المرشح مشكلة شائعة؛ لذا ينبغي على الشركات وضع آلية تنظيف دورية.
الخطوة الرابعة: ضبط معايير عملية الرش
إذا كانت أجهزة المعدات تعمل بشكل صحيح، فإن التركيز يتحول إلى تحسين معايير العملية.
تشمل التعديلات الشائعة تقليل سرعة سير النقل، وزيادة عدد مرات تمرير مسدس الرش، وتقصير مسافة الرش، وزيادة نسبة تداخل الطلاء. وتشير الخبرة الصناعية إلى أنه ينبغي عمومًا الحفاظ على نسبة تداخل الطلاء بين 40% و60%. إذا كانت نسبة التداخل أقل من 30%، فإن احتمال ظهور خطوط أو بقع غير مكتملة يزداد بشكل ملحوظ.
نجحت إحدى شركات الأثاث في خفض معدل تسرب الطلاء بنسبة 42% تقريبًا عند رش أبواب الخزائن، وذلك بتعديل سرعة سير الناقل من 5 أمتار/دقيقة إلى 4 أمتار/دقيقة. وهذا يدل على أن تحسين المعايير أمر بالغ الأهمية لضمان التشغيل المستقر لخطوط إنتاج طلاء الأثاث.
كيف ينبغي إصلاح الأثاث الذي به تسرب للطلاء؟
بالنسبة لمنتجات الأثاث التي تعاني من تسرب الطلاء، لا يمكن للشركة شحنها مباشرةً؛ فالإصلاح إلزامي. تتضمن عملية الإصلاح القياسية عادةً الصنفرة والتنظيف والرش التكميلي والتجفيف وإعادة الفحص.
أولًا، يجب صنفرة المنطقة المتضررة بدقة متناهية للحصول على سطح أملس وقاعدة التصاق جيدة. ثم، يجب تنظيف الغبار والزيوت جيدًا لمنع حدوث عيوب ثانوية. عند رشّ اللمسات الأخيرة، ينبغي التحكم في حدود الرش قدر الإمكان لتجنب اختلافات لونية موضعية واضحة. بعد رشّ اللمسات الأخيرة، يلزم ترك المنطقة لتجف أو تُعالج لضمان مطابقة طبقة الطلاء للمعايير. أخيرًا، يتم فحص المظهر وسماكة طبقة الطلاء للتأكد من أن الإصلاح مقبول.
من المهم ملاحظة أنه كلما زاد عدد الإصلاحات، ارتفعت التكلفة. تشير بيانات القطاع إلى أن تكلفة الإصلاح الواحد تتراوح عادةً بين 1.5 و2 ضعف تكلفة الرش الأولي. لذا، من منظور تجاري، يُعد منع تسرب الطلاء أهم بكثير من الإصلاحات.
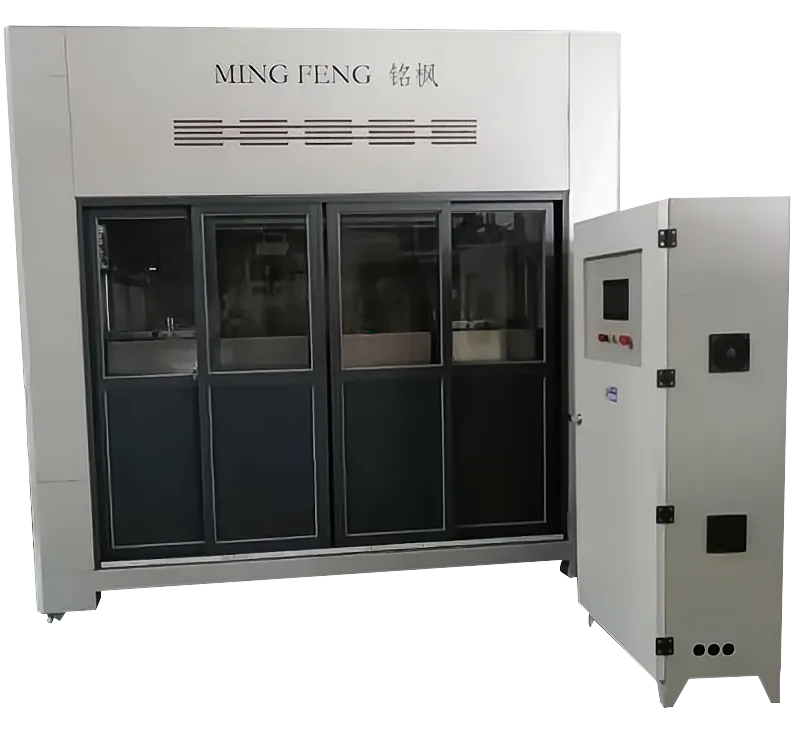
كيفية منع تسرب الطلاء في خط إنتاج طلاء الأثاث بالرش؟
الشركات الممتازة حقًا ليست تلك التي تستطيع التعامل بسرعة مع تسربات الطلاء، بل تلك التي تستطيع وضع آلية وقائية منهجية قبل حدوث المشاكل.
أولاً، ينبغي إنشاء نظام فحص لآلات رش الطلاء الأوتوماتيكية. يوصى بإجراء فحوصات أساسية يومية، تشمل حالة مسدس الرش، واستقرار ضغط الإمداد، وتآكل الفوهة، ودقة المسار؛ كما ينبغي إجراء صيانة شاملة أسبوعية، تشمل تنظيف نظام إمداد الطلاء، واستبدال الحلقات المانعة للتسرب، ومعايرة الحساسات.
ثانيًا، ينبغي تحسين برنامج الرش باستمرار. بالنسبة للأثاث المعقد، يُنصح باستخدام النمذجة ثلاثية الأبعاد لتخطيط مسار الرش، لا سيما للأثاث المنحوت والمقوّس والأثاث ذي الطراز الأوروبي. وقد أدخلت بعض خطوط إنتاج طلاء الأثاث الفاخر أنظمة التعرف البصري بالذكاء الاصطناعي التي يمكنها تصحيح مسارات مسدس الرش تلقائيًا، مما يقلل نسبة الرش الفائت إلى أقل من 3%.
ثانيًا، ينبغي تعزيز إدارة الدهانات. ويشمل ذلك فحص المواد الواردة، واختبار اللزوجة، واختبار الترشيح، واختبار نسبة الخلط. خاصةً بالنسبة للدهانات ثنائية المكونات، فإن نسب الخلط غير الدقيقة قد تؤثر ليس فقط على عملية التصلب، بل أيضًا على ثبات الرش.
وأخيرًا، لا ينبغي إغفال تدريب الموظفين. فحتى مع وجود خط إنتاج آلي متطور لطلاء الأثاث، يظل المشغلون هم العامل الحاسم في استقرار تشغيل النظام. ولن يتسنى معالجة المشكلات في مراحلها المبكرة إلا عندما يفهم المشغلون فهمًا دقيقًا لمنطق عمل آلة الرش الآلية، وعلاقات المعايير، والخصائص غير الطبيعية لها.
هل من الضروري تحديث آلة رش الطلاء الأوتوماتيكية؟
إذا كانت الشركة تعاني باستمرار من مشاكل تسرب الطلاء، واستمرت هذه المشاكل حتى بعد صيانة المعدات وتحسين العمليات، فإن الترقية إلى آلة رش الطلاء الأوتوماتيكية عادة ما تستحق دراسة جادة.
تُؤدي آلات الرش الأوتوماتيكية التقليدية ذات الحركة الترددية أداءً جيدًا على الألواح المسطحة، ولكنها تعاني من قيود متأصلة في طلاء الأثاث المعقد ذي الأشكال غير المنتظمة. في المقابل، تستطيع أنظمة الطلاء الروبوتية سداسية المحاور تحقيق تغطية متعددة الزوايا والمسارات، وهي أكثر قابلية للتكيف مع الهياكل المعقدة مثل المنحنيات والأخاديد والنقوش.
رغم أن تحديث المعدات يتطلب استثمارًا أوليًا أعلى، إلا أنه على المدى الطويل يُمكن أن يُقلل بشكل كبير من معدلات إعادة العمل، ومعدلات الهدر، وتكاليف العمالة، وهدر الطلاء. بالنسبة لشركات الأثاث ذات الطاقة الإنتاجية الشهرية الكبيرة، غالبًا ما يُحقق تحديث خطوط إنتاج طلاء الأثاث عائدًا أفضل على الاستثمار.
التعليمات
ما هي الأسباب الأكثر شيوعاً لتسرب الطلاء في خطوط إنتاج طلاء الأثاث بالرش؟
تشمل الأسباب الأكثر شيوعًا انسداد مسدسات الرش في آلات الطلاء بالرش الأوتوماتيكية، وإعدادات غير مناسبة لمعايير الرش، وأنظمة إمداد الطلاء غير المستقرة. عادةً ما تمثل هذه الأنواع الثلاثة من المشاكل النسبة الأكبر في الإنتاج الفعلي.
كم مرة يجب صيانة آلات رش الطلاء الأوتوماتيكية؟
يُنصح بإجراء فحوصات أساسية يومياً، وتنظيف شامل أسبوعياً، وصيانة دورية للنظام شهرياً. في حال ارتفاع حجم الإنتاج، يمكن تقصير دورة الصيانة بشكل مناسب.
هل يمكن إصلاح المنتجات التي تعاني من تسرب الطلاء؟
يمكن إصلاح معظم المنتجات التي تعاني من تسرب الطلاء. ويمكن استعادة جودة المظهر من خلال عمليات مثل الصنفرة، والرش التكميلي، وإعادة الفحص، ولكن الإصلاحات تزيد التكاليف بشكل ملحوظ.
هل يمكن حقاً تقليل تسرب الطلاء عن طريق الترقية إلى آلة رش الطلاء الأوتوماتيكية؟
نعم، وخاصة في طلاء أشكال الأثاث المعقدة، يمكن لآلات رش الطلاء الأوتوماتيكية عالية الدقة أو معدات الطلاء الروبوتية أن تقلل بشكل كبير من معدل تسرب الطلاء.